Déposez la garniture d’une portière récente et observez le bord de la tôle extérieure, là où elle est repliée sur le cadre intérieur. Sur bien des modèles, vous y apercevrez un fin cordon de produit, parfois ressorti en bavure discrète. Rien d’anormal : l’ourlet a été serti avec une colle ou un mastic à l’intérieur du pli. Sur une caisse moderne, la colle travaille un peu partout, du pare-brise aux renforts de structure, et quiconque modifie une carrosserie a intérêt à savoir où elle se cache.
Pourquoi les constructeurs collent autant
Pendant des décennies, la caisse en blanc a tenu presque exclusivement par la soudure par points. Les points sont efficaces, mais ils concentrent les efforts sur de petites surfaces. Un joint de colle structurale répartit au contraire la charge sur toute la longueur du recouvrement. Associé aux points de soudure, ce qu’on appelle le soudo-collage, il améliore la rigidité de la caisse et sa tenue en fatigue, tout en amortissant une partie des vibrations.
La colle accompagne aussi l’évolution des matériaux. L’aluminium et l’acier, désormais associés sur bien des caisses, ne se soudent pas entre eux par les procédés classiques, et un panneau composite ne se soude pas à une tôle. Coller permet d’assembler ces matériaux, et le joint isole au passage deux métaux qui, en contact direct, favoriseraient la corrosion galvanique.
Trois familles de produits qui n’ont pas le même rôle
Les colles structurales, souvent à base d’époxy, assurent la tenue mécanique. Une bonne partie d’entre elles ne durcit complètement qu’au passage de la caisse dans les étuves de l’atelier peinture. Impossible de reproduire cette cuisson en réparation : on emploie alors des colles bi-composants formulées pour durcir à température ambiante, selon la méthode prescrite par le constructeur.
Les mastics d’étanchéité ferment les jonctions de tôles, les coutures de plancher et le pourtour des passages de roue. Ils bloquent l’eau et la poussière et protègent les bords de tôle contre la corrosion. Ils ne portent aucun effort, mais leur absence se paie en rouille quelques hivers plus tard.
Les colles de vitrage, généralement des polyuréthanes, fixent le pare-brise et la lunette arrière. Un pare-brise collé fait partie de la structure et participe à la rigidité de l’ensemble. C’est la raison pour laquelle le délai avant de reprendre la route après un remplacement, fixé par le fabricant de la colle, ne relève pas de la formalité.
Point commun aux trois familles : aucune ne tient sur une surface mal préparée. Dégraissage, ponçage, primaire, la fiche du produit fixe la séquence, et c’est l’étape qu’on est le plus tenté d’écourter en atelier.
Comment ces cordons arrivent sur la caisse
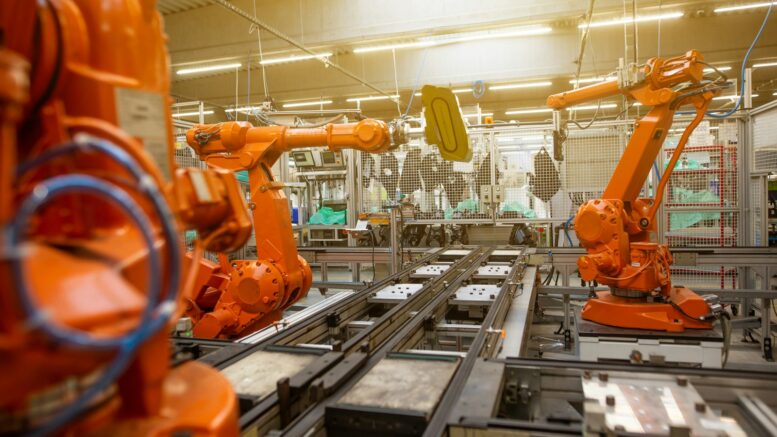
En usine, les cordons de colle sont déposés par des robots. Le produit est pompé depuis son contenant, parfois réchauffé pour abaisser sa viscosité, puis acheminé jusqu’à une buse montée au bout du bras. Ce sont des systèmes de dosage industriel qui règlent le débit pour que la section du cordon reste constante, y compris quand le robot ralentit dans une courbe. Une caméra peut suivre la dépose et signaler une interruption avant l’assemblage des tôles.
Cette régularité donne la mesure de l’écart avec ce qu’on peut faire dans un garage. Un cordon posé au pistolet n’aura pas la constance d’une dépose robotisée, et c’est une des raisons pour lesquelles les méthodes de réparation constructeur détaillent autant les produits à employer, la préparation des surfaces et les temps de durcissement.
Ce qui change quand on touche à la carrosserie
Pour un préparateur, ces cordons invisibles ont des conséquences très concrètes. Le roulage des ailes, pratique courante pour gagner quelques millimètres de dégagement sous une jante large, plie un rebord qui, à l’arrière notamment, réunit souvent deux tôles et un joint d’étanchéité. Chauffé puis déformé, ce joint peut se fissurer en même temps que la peinture, et l’eau s’installe dans le pli. Une aile roulée mérite un contrôle attentif et, si besoin, une reprise d’étanchéité et de protection.
Le remplacement d’un panneau, d’un bas de caisse ou d’un élément de structure obéit à la même logique. Là où l’usine a collé, une soudure seule ne restitue pas la tenue d’origine. Les constructeurs publient des méthodes de réparation qui précisent, pièce par pièce, s’il faut coller, riveter, souder ou combiner ces techniques. Elles sont plus contraignantes qu’un passage au poste MIG, mais elles décrivent ce que la caisse a été conçue pour encaisser, notamment en cas de choc.
La chaleur mérite la même attention. Meuler, souder ou décaper au chalumeau à proximité d’une zone collée peut dégrader la colle au-delà de la zone travaillée, sans que rien ne se voie de l’extérieur. Quant au pare-brise déposé pendant une préparation, il se repose avec la colle et le primaire prescrits, en respectant le délai avant de rouler : c’est cette colle qui lui rend son rôle dans la structure.
Avant de découper ou de chauffer quoi que ce soit, cherchez le cordon : une ligne régulière de produit dans un recouvrement de tôles ou au fond d’un ourlet trahit presque toujours un assemblage collé. Si vous en trouvez un, consultez la méthode de réparation du modèle avant de sortir le poste à souder.